Wysokowydajny regulator acetylenu do spawania i cięcia AR-56 został zaprojektowany z naciskiem na...
See Details
 SILNIK
Ustawienia tlenu acetylenowego: bezpieczne ciśnienia regulatora do spawania i cięcia
Wiadomości branżowe-Ustawienia acetylenu i tlenu sprowadzają się do jednej twardej zasady i kilku niezawodnych punktów wyjścia. Twarda zasada jest taka, że acetylen nigdy nie przekracza 15 psi na reduktorze, ponieważ powyżej tego ciśnienia acetylen staje się niestabilny. Punktem wyjścia są wąskie zakresy cięcia, spawania i podgrzewania, które można dostroić po zapaleniu płomienia. Ustawiając ciśnienie w ten sposób, uzyskasz czystsze cięcie, mniej odpadów gazowych i znacznie bezpieczniejszy warsztat.
Dlaczego ustawienia regulatora mają znaczenie
Obydwa gazy pełnią odmienne zadania. Acetylen jest paliwem; tlen zapewnia spalanie, a podczas cięcia strumień o dużej prędkości, który utlenia się i wydmuchuje żużel z nacięcia. Gdy ciśnienie jest nieprawidłowe, objawy pojawiają się natychmiast:
- Za mało acetylenu: płomień wyskakuje i cofa się do końcówki.
- Za dużo acetylenu: sadza, leniwy płomień i niepotrzebne ryzyko dryfowania w stronę limitu 15 psi.
- Niska zawartość tlenu: poszarpane krawędzie cięcia z ciężkimi żużlami i bez ostrych prześwitów.
- Wysoka zawartość tlenu: nadmierne utlenianie na powierzchni cięcia i przedwczesne zużycie powierzchni końcówki.
Praktycznym rozwiązaniem jest rozpoczęcie od znanych, dobrych liczb, zapalenie pochodni i odczytanie płomienia. Kręcenie pokrętłem i nadzieja rzadko kończą się dobrze.
Sufit acetylenowy o ciśnieniu 15 psi
Acetylen rozpuszcza się w acetonie wewnątrz cylindra. Jeśli zaciągniesz go pod ciśnieniem roboczym powyżej około 15 psi, gaz może sam się rozłożyć, wytwarzając ciepło i potencjalnie eksplodując bez obecności tlenu. To nie jest preferencja ani wybór stylu; jest to ograniczenie fizyczne uznawane przez producentów reduktorów, dostawców butli i wszystkie przepisy spawalnicze dotyczące urządzeń tlenowo-paliwowych.
Trzy nawyki zapewniają Ci bezpieczeństwo:
- Nigdy nie ustawiaj regulatora acetylenu powyżej 15 psi, nawet w przypadku ciężkich płyt lub dużych końcówek z wieloma otworami.
- Powoli otwórz zawór butli acetylenu, nie więcej niż o ćwierć do pół obrotu.
- Podczas pracy pozostaw klucz do zaworu na miejscu, aby w sytuacji awaryjnej móc szybko zamknąć butlę.
Zalecane ustawienia acetylenu i tlenu
Poniższe wartości dotyczą standardowych dwuczęściowych dysz do cięcia i spawania o średniej długości węża. To oni wywierają presję początkową, więc traktuj ich raczej jako pierwszą kontrolę, a nie ostateczny autorytet.
| Operacja | Grubość materiału | Acetylen (psi) | Tlen (psi) |
|---|---|---|---|
| Cięcie | Do 1/8 cala (3 mm) | 4-5 | 20-25 |
| Cięcie | 1/8 cala do 1/2 cala (3-12 mm) | 5-8 | 30-40 |
| Cięcie | 1/2 cala i więcej (12 mm) | 8-12 | 40-50 |
| Spawanie | Lekki arkusz, do 1/8 cala | 3-5 | 5-10 |
| Spawanie | Sekcje średnie, 1/8-1/2 cala | 5-8 | 10-20 |
| Spawanie | Ciężkie sekcje, 1/2 cala i więcej | 8-12 | 20-30 |
Przeczytaj numer końcówki, a następnie dostosuj
Standardowe końcówki tnące mają wytłoczony numer, który bezpośrednio informuje o ciśnieniu gazu palnego. Końcówka oznaczona „4” wymaga około 4 psi acetylenu; końcówka oznaczona „6” wymaga 6 psi. Ustaw tlen na około 8 do 10 razy większą wartość niż acetylen, co daje końcówkę numer 4 przy 32 do 40 psi tlenu. Ta praktyczna zasada pochodzi od producentów końcówek i sprawdza się w przypadku zwykłego zakresu rozmiarów od 0 do 6.
Co zmienić po zapaleniu
Zapal pochodnię i ustaw neutralny płomień. Chcesz ostrego, niebieskiego stożka wewnętrznego z lekkim piórkiem na krawędzi. Jeśli pióro urosnie, zwiększ nieco ilość tlenu lub obniż odrobinę acetylen. Jeśli płomień potrzebuje więcej gazu, ale regulator acetylenu jest już nastawiony na 15 psi, przestań kręcić pokrętłem i załóż większą końcówkę. Większa presja nie jest rozwiązaniem; większy przepływ końcówki.
Cięcie a spawanie: te same gazy, różne ciśnienia
Cięcie wymaga strumienia tlenu o dużej prędkości, ponieważ tlen musi utlenić stal i wydmuchać ją z nacięcia. Dlatego też tabela pokazuje tlen przy 25 do 50 psi, podczas gdy acetylen pozostaje poniżej 15 psi. Spawanie natomiast wykorzystuje płomień neutralny przy niskim przepływie, więc tlen znajduje się blisko ciśnienia acetylenu: kilka psi, a nie 30 czy 40.
Jeśli tniesz przy ustawieniach spawania, podgrzewanie wstępne jest zbyt wolne, a strumień tlenu jest zbyt słaby dla grubej blachy. Jeśli spawasz z ustawieniami cięcia, przedmuchasz cienki materiał i pozostawisz mocno utleniony szew. Ustaw regulatory na konkretną operację, a następnie potwierdź kształtem płomienia przed dotknięciem metalu.
Konfiguracja regulatora krok po kroku
- Ustaw butle pionowo i zabezpiecz je przed upadkiem.
- Zamontuj regulatory. Złączki tlenowe wykorzystują gwint prawy; złączki acetylenowe wykorzystują gwint lewy. Obydwa powinny zacząć się płynnie, ręcznie, bez użycia siły.
- Przed otwarciem jakiegokolwiek zaworu butli całkowicie odkręć pokrętło regulacyjne regulatora w kierunku przeciwnym do ruchu wskazówek zegara.
- Powoli otwórz zawór butli acetylenu i zatrzymaj się po ćwierć do pół obrotu. Trzymaj klucz zaworu na miejscu.
- Otwórz całkowicie zawór butli z tlenem, aż uszczelka zaworu będzie równomiernie osadzona.
- Ustawić ciśnienia robocze przy zamkniętych zaworach palnika: najpierw acetylen, potem tlen.
- Oczyść każdy wąż, otwierając na chwilę zawór palnika, a następnie zamknij go.
- Przed zapaleniem sprawdź wszystkie połączenia wodą z mydłem; bąbelki oznaczają wyciek.
Wybór regulatorów, które niezawodnie utrzymują ustawienia
Precyzja ma znaczenie, gdy ustawiasz 4 psi i oczekujesz, że pozostanie na tym poziomie przez długi czas cięcia. Dzięki regulatorowi z drobnozwojnym pokrętłem i czytelnym wskaźnikiem szybko ustalisz dokładną liczbę. Stabilne gniazdo zaworu utrzymuje tę liczbę na stałym poziomie w miarę spadku ciśnienia w cylindrze, więc nie musisz ciągle sprawdzać i dostrajać.
W przypadku pracy z acetylenem nasza seria AR obejmuje zarówno prace na stole warsztatowym, jak i ciężkie cięcie. AR56 jest przeznaczony do ciągłych cykli spawania i cięcia, gdzie stabilność wyjściowa ma największe znaczenie, natomiast AR03 zapewnia precyzyjną kontrolę w celu precyzyjnej regulacji płomienia. Jeśli chodzi o tlen, regulator pracy ciągłej OR07a utrzymuje stałą dostawę podczas długich sesji cięcia, czyli dokładnie to, czego oczekujesz po wybraniu ustawień.
 AR-56 Wysoce stabilny regulator acetylenu do spawania i cięcia Ten regulator utrzymuje stałą wydajność acetylenu podczas ciągłych cykli spawania i cięcia. Oferuje regulowaną wydajność od 0 do 40 kg/cm², okrągły wlot G5/8" i króciec do węża 3/8", dostępny w wersjach całkowicie miedzianych lub ekonomicznych. Zobacz produkt →
 AR-03 Precyzyjny regulator ciśnienia acetylenu Zaprojektowany z myślą o precyzyjnej regulacji płomienia, model ten zapewnia stabilną kontrolę ciśnienia acetylenu w zakresie wejściowym 0–2,5 kg/cm² i regulowaną mocą wyjściową do 40 kg/cm², kładąc nacisk na dokładność obróbki i uszczelnienie w celu zapewnienia niezawodnego działania. Zobacz produkt →
 OR-07A Regulator ciśnienia tlenu do pracy ciągłej Ten regulator tlenu, stworzony z myślą o długich sesjach cięcia, wytrzymuje wysokie ciśnienia wejściowe do 3000 psi i zapewnia stałe ciśnienie wyjściowe od 4 do 80 psi. Wlot CGA540 i łatwy do odczytania manometr zapewniają niezawodną, ciągłą pracę. Zobacz produkt →
Jeśli wymieniasz reduktor na istniejącej platformie, praktyczne kryteria wyboru są takie same: parametry pracy gazu, zakres pomiarowy i wydajność wyjściowa. Nasz przewodnik na wybór odpowiedniego regulatora ciśnienia acetylenu omawia te punkty prostym językiem i omawia typowe błędy, których należy unikać.
Po wprowadzeniu ustawień acetylenu i tlenu ponownie sprawdź wskaźniki po kilku minutach pracy. Regulatory mogą pełzać podczas opróżniania butli, szczególnie po intensywnym użytkowaniu. Na początku każdej pracy ponownie sprawdź ciśnienie acetylenu, nigdy nie przekraczaj wartości 15 psi i utrzymuj końcówkę w czystości. Czysta końcówka pod ciśnieniem 4 psi wyeliminuje brudną konfigurację przy maksymalnym ciśnieniu i zrobi to bez sprawdzania ograniczeń twojego sprzętu.
Powiązane produkty
-
-

Regulator ciśnienia tlenu OR-07A do pracy ciągłej może obsługiwać ciśnienia wejściowe tak wysokie...
See Details -
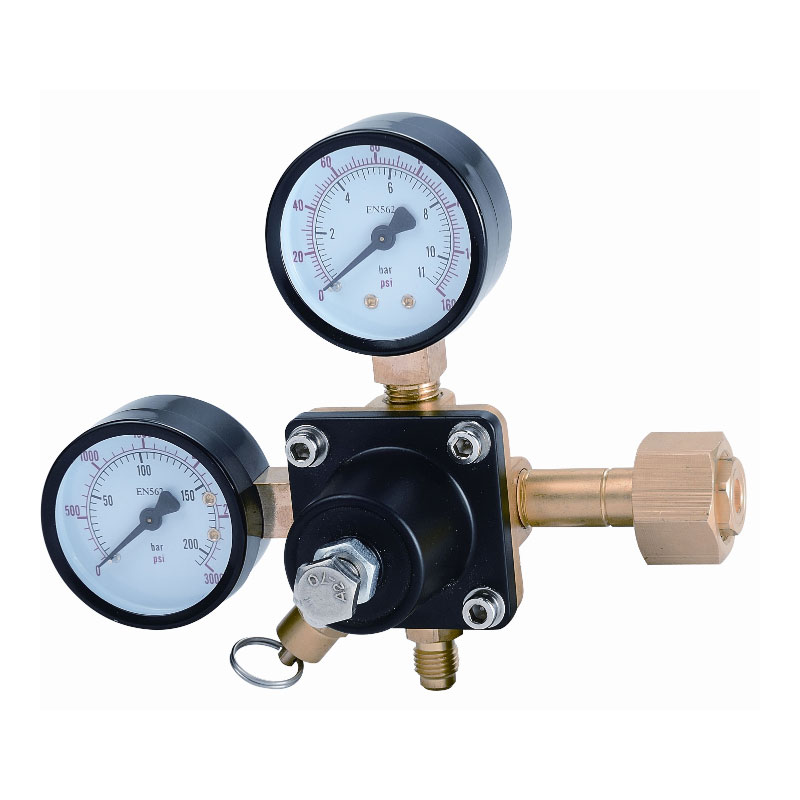
Reduktor ciśnienia CO2 do konkretnego piwa z konfigurowalnym interfejsem to urządzenie regulujące...
See Details -

Konfigurowalny kontroler redukcji ciśnienia i granicy faz tlenu OR-09 został zaprojektowany z myś...
See Details -
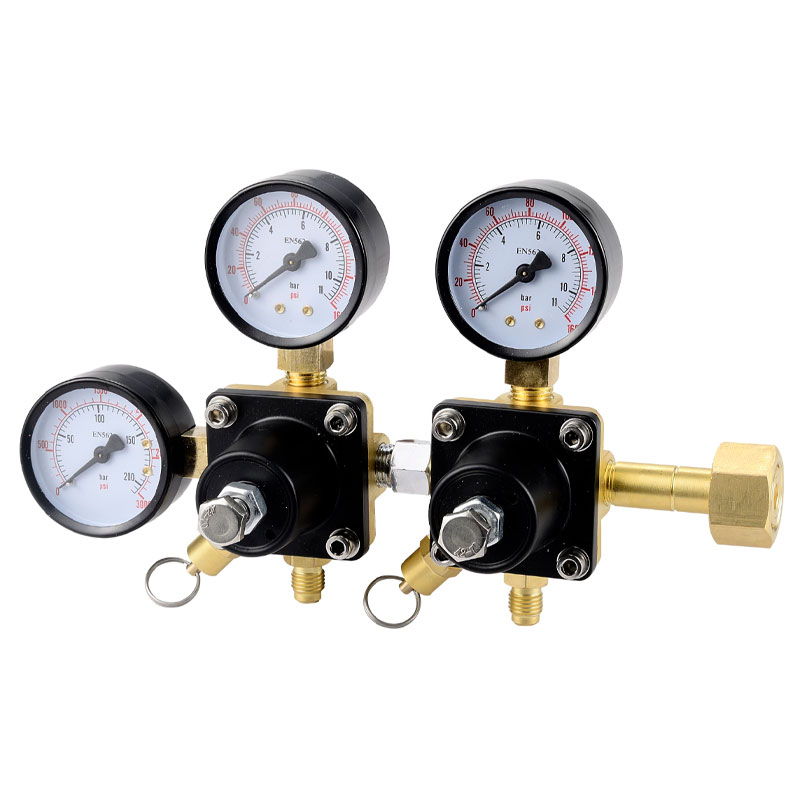
Wielopozycyjny regulator ciśnienia CO2 do napojów piwnych to urządzenie kontrolujące ciśnienie CO...
See Details -
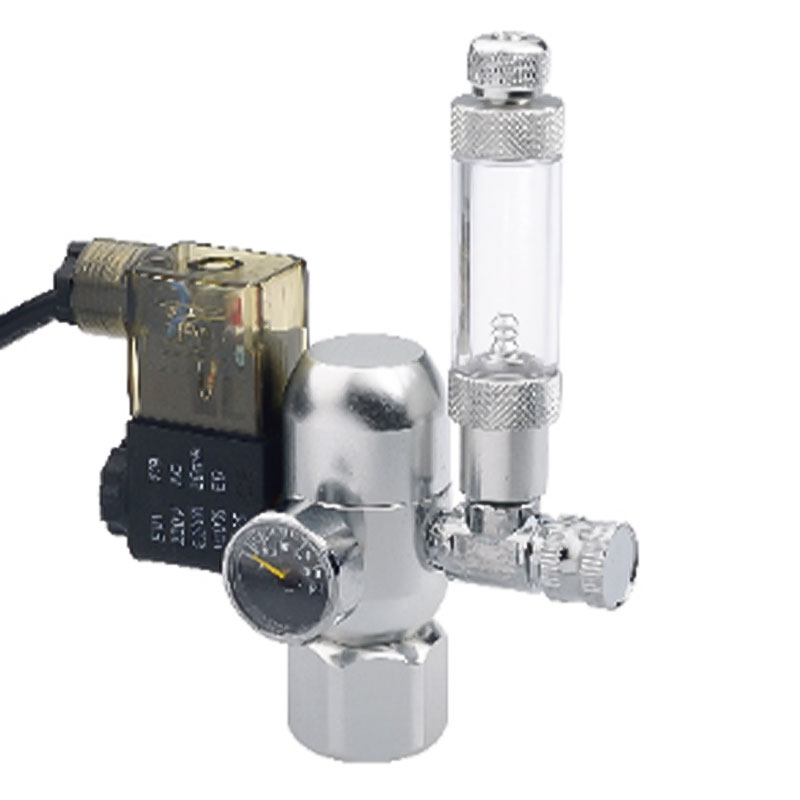
Ten elektryczny regulator ciśnienia CO2 do akwariów roślinnych automatyzuje i usprawnia zarządzan...
See Details -
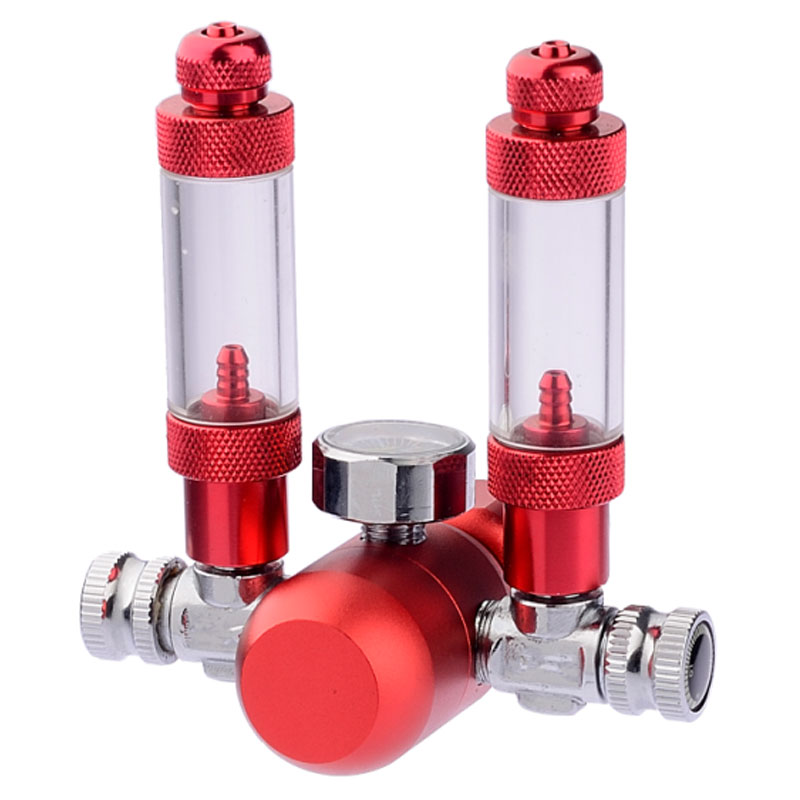
Ten przyjazny dla środowiska regulator ciśnienia CO2 w akwarium z podwójnym manometrem jest przez...
See Details -

Ten regulator ciśnienia CO2 dla roślin akwariowych jest przeznaczony do kształtowania krajobrazu ...
See Details
- PRODUKTY
- Regulator ciśnienia do spawania i cięcia
- Regulator ciśnienia w akwarium
- Regulator ciśnienia piwa i napojów
- Reduktor ciśnienia w rurociągu
- INFORMACJE KONTAKTOWE
-
-
+86-180 6927 8236

-
[email protected]

-
Nr 1358, Tanjialing West Road, Lanjiang Street, Yuyao, 315400, Zhejiang

-
- MOBILNY KOD QR

