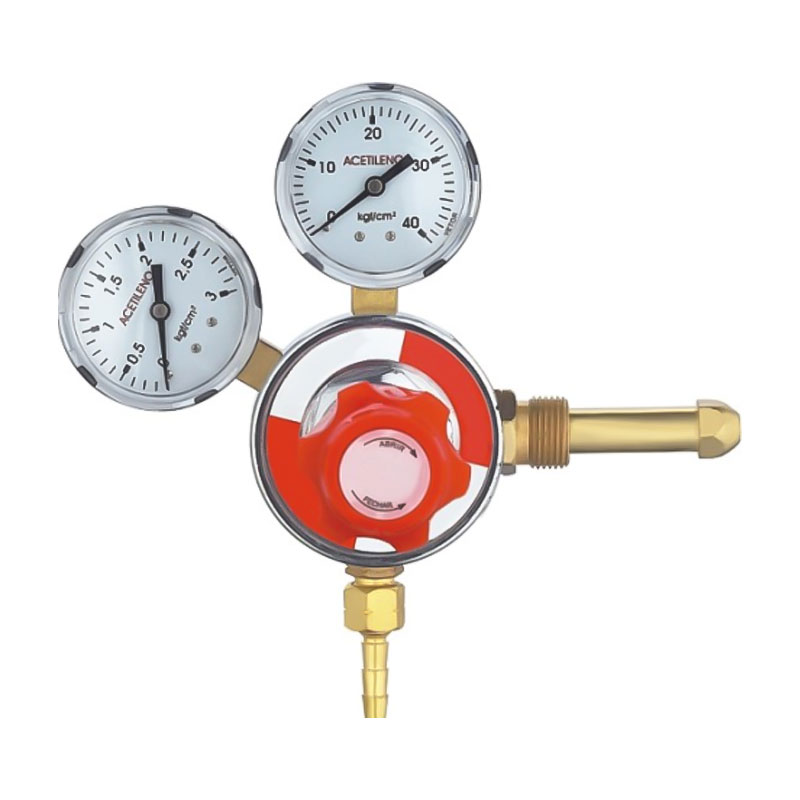
Precyzyjny regulator ciśnienia acetylenu AR-59 to profesjonalne urządzenie przeznaczone do przemy...
See Details
 SILNIK
Kompletny przewodnik po regulatorach ciśnienia cięcia: funkcja, typy i porady dotyczące zakupu
Wiadomości branżowe-A regulator ciśnienia cięcia redukuje gaz pod wysokim ciśnieniem z butli do kontrolowanej wydajności potrzebnej do operacji cięcia tlenowo-paliwowego lub plazmowego. Wybór odpowiedniego regulatora zależy od trzech czynników: serwis gazowy (gaz tlenowy i paliwowy, taki jak acetylen, propan lub gaz ziemny, wymaga dedykowanego reduktora z odpowiednią końcówką CGA), zakres ciśnienia wymagany przez proces cięcia (cięcie tlenowe zazwyczaj wymaga 20–60 PSI tlenu w przypadku cienkich blach i do 90 PSI w przypadku grubych blach, podczas gdy cięcie plazmowe często wymaga 60–120 PSI czystego, suchego powietrza) oraz przepustowość potrzebne do utrzymania stabilnego cięcia bez spadku ciśnienia. Wybór regulatora o zbyt małym rozmiarze lub niezgodnego z gazem prowadzi do nierównej jakości cięcia, gromadzenia się żużlu i zagrożeń dla bezpieczeństwa.
Co to jest regulator ciśnienia cięcia i jak działa
Regulator ciśnienia cięcia łączy się z butlą z gazem i obniża zgromadzone ciśnienie w butli do stabilnego ciśnienia roboczego dostarczanego do palnika do cięcia lub systemu plazmowego. Cięcie tlenowo-paliwowe opiera się na stałym strumieniu tlenu o wysokiej czystości w połączeniu z podgrzanym gazem paliwowym w celu stopienia i wydmuchania metalu wzdłuż linii cięcia. Zamiast tego do cięcia plazmowego wykorzystuje się regulowany gaz (często sprężone powietrze, azot lub tlen) w celu utworzenia zjonizowanego łuku plazmowego, który przecina materiał.
Wewnątrz reduktora zastosowano mechanizm membranowo-sprężynowy, identyczny w zasadzie jak w innych reduktorach gazu: gdy operator obraca śrubę regulacyjną, napięcie sprężyny działającej na membranę otwiera lub zamyka wewnętrzny zawór, kontrolując ilość gazu przepływającą do strony niskiego ciśnienia. Prawidłowo działający regulator cięcia powinien utrzymywać ciśnienie tłoczenia w zakresie około 1-3 PSI od wartości zadanej nawet jeśli zapotrzebowanie na palnik zmienia się podczas przekłuwania i cięcia.
Rodzaje regulatorów ciśnienia cięcia
Regulatory cięcia są podzielone na kategorie ze względu na proces cięcia, który obsługują oraz konstrukcję wewnętrznej redukcji ciśnienia.
Regulatory cięcia tlenowo-paliwowego
Występują one w dopasowanych parach: regulator tlenu i regulator gazu paliwowego (acetylen, propan lub gaz ziemny). Nigdy nie są one wymienne, ponieważ złączki do gazu paliwowego wykorzystują gwinty lewe i mają niższe ciśnienie znamionowe, podczas gdy reduktory tlenu wykorzystują gwinty prawe i są przystosowane do znacznie wyższych ciśnień wlotowych.
Regulatory gazu do cięcia plazmowego
W systemach plazmowych często stosuje się regulator wbudowany w filtr i separator wilgoci lub w połączeniu z nim, ponieważ nawet niewielkie ilości wody lub oleju w powietrzu mogą powodować gorszą jakość cięcia i skracać żywotność materiałów eksploatacyjnych. Wiele sprężarek warsztatowych zasila przecinarki plazmowe poprzez dedykowany regulator liniowy przystosowany do ciągłego, wysokiego przepływu, a nie przez jednostkę cylindryczną.
Projekt jednostopniowy a dwustopniowy
Jednostopniowe regulatory cięcia są powszechnie stosowane w zastosowaniach przenośnych i lekkich. Dwustopniowe regulatory utrzymują stabilniejszą moc wyjściową w miarę spadku ciśnienia w cylindrze, co ma największe znaczenie w przypadku długich, ciągłych cięć grubej blachy. Jednostki dwustopniowe zazwyczaj ograniczają spadek ciśnienia do wartości poniżej 2 PSI w porównaniu do 5-8 PSI w modelach jednostopniowych, gdy ciśnienie w cylindrze spadnie poniżej 500 PSI.
| Proces cięcia | Używany gaz | Typowe ciśnienie robocze | Wspólne dopasowanie |
|---|---|---|---|
| Cięcie tlenowo-acetylenowe | Tlen | 20-60 psi | CGA540 |
| Cięcie tlenowo-acetylenowe | Acetylen | 3-15 psi | CGA 510 (gwint lewy) |
| Cięcie tlenowo-propanowe | Propan | 5-20 psi | CGA 510 (gwint lewy) |
| Cięcie plazmowe | Sprężone powietrze / azot | 60-120 psi | Montaż linii NPT |
Kluczowe komponenty i ich funkcje
- Manometr wysokiego ciśnienia: Wskazuje pozostałe ciśnienie w butli, dzięki czemu operator może zaplanować wymianę gazu przed przerwaniem cięcia.
- Manometr niskiego ciśnienia (dopływu): Pokazuje ciśnienie robocze przesyłane do palnika do cięcia lub systemu plazmowego.
- Śruba regulacyjna: Umożliwia operatorowi ustawienie określonego ciśnienia wymaganego dla grubości ciętej blachy.
- Zespół membrany i sprężyny: Utrzymuje stałe ciśnienie wyjściowe, reagując na zmiany zapotrzebowania na dalszych etapach.
- Zawór bezpieczeństwa: Automatycznie odprowadza gaz, jeśli ciśnienie przekroczy wartość znamionową reduktora, zapobiegając pęknięciu.
- Filtr/separator wilgoci (systemy plazmowe): Usuwa wodę i olej ze sprężonego powietrza, zanim dotrze ono do palnika, chroniąc jakość cięcia i materiały eksploatacyjne.
Jak wybrać odpowiedni regulator ciśnienia cięcia
1. Dopasuj regulator do swojego procesu cięcia
Cięcie tlenowo-paliwowe wymaga dwóch oddzielnych regulatorów (tlenu i paliwa gazowego), podczas gdy cięcie plazmowe wymaga regulatora lub zestawu filtr-regulator dostosowanego do przepływu i ciśnienia systemu plazmowego. Nigdy nie zastępuj regulatora przeznaczonego wyłącznie do spawania do celów cięcia, jeśli nie jest on przystosowany do wyższych przepływów wymaganych przez palniki do cięcia.
2. Dobierz regulator do grubości swojej płyty
Grubsza płyta wymaga wyższego ciśnienia i przepływu tlenu, aby cięcie mogło przechodzić przez materiał. Jako ogólne odniesienie, cięcie stali o średnicy 1/4 cala zwykle wymaga około 30 PSI tlenu, podczas gdy stal o średnicy 2 cali może wymagać 55–60 PSI lub więcej . Wybierz regulator o maksymalnej mocy wyjściowej, która będzie wygodnie przewyższać najgrubsze oczekiwane cięcie.
3. Sprawdź przepustowość, a nie tylko ciśnienie
Reduktor może być przystosowany do prawidłowego ciśnienia, ale nadal będzie ograniczał przepływ, jeśli jego wewnętrzna kryza jest zbyt mała do cięcia na dużą skalę. W przypadku cięcia ciężkiego lub produkcyjnego należy szukać regulatorów przeznaczonych specjalnie do pracy z palnikiem do cięcia, a nie regulatorów spawalniczych ogólnego przeznaczenia.
4. W przypadku długich cięć należy nadać priorytet dwustopniowym regulatorom
Zakłady produkcyjne prowadzące długie i ciągłe cięcia czerpią największe korzyści z regulatorów dwustopniowych dryft ciśnienia poniżej 2 PSI utrzymuje stałą szerokość nacięcia i jakość krawędzi od początku do końca cięcia.
5. W przypadku systemów plazmowych potwierdzić wymagania dotyczące jakości powietrza
Większość producentów przecinarek plazmowych określa maksymalną zawartość wilgoci i oleju w powietrzu wejściowym. Parowanie reduktora z odpowiednią kombinacją filtra/osuszacza jest często ważniejsze niż samo ciśnienie znamionowe reduktora.
Wskazówki dotyczące instalacji i bezpieczeństwa
- Przed podłączeniem sprawdź zawór butli i wlot regulatora pod kątem oleju, smaru lub zanieczyszczeń, szczególnie w przypadku obsługi tlenu.
- Pstryknij na krótko zawór butli, aby usunąć kurz z wylotu, stojąc z boku, a nie przed nim.
- Zamocuj regulator i mocno dokręć kluczem, unikając nadmiernego dokręcenia, które mogłoby uszkodzić gniazdo.
- Przed otwarciem zaworu butli całkowicie wykręcić śrubę regulacyjną, a następnie powoli ją otworzyć.
- Przetestuj wszystkie połączenia za pomocą zatwierdzonego rozwiązania do wykrywania nieszczelności; nigdy nie sprawdzaj szczelności przy użyciu otwartego płomienia .
- Ustawiaj ciśnienie robocze stopniowo, podczas gdy gaz przepływa przez palnik, odwołując się do tabeli cięcia producenta dotyczącej grubości blachy.
Reduktory tlenu i armatura muszą być całkowicie wolne od oleju i smaru, ponieważ tlen pod ciśnieniem w połączeniu z węglowodorami może gwałtownie się zapalić. Ta pojedyncza zasada zapobiega większości wypadków związanych z cięciem tlenowym w zakładach produkcyjnych.
Najlepsze praktyki w zakresie konserwacji
Większość producentów zaleca pełną kontrolę i ponowną kalibrację co 12 miesięcy lub częściej w operacjach cięcia o dużej objętości.
- Zamknąć zawór butli i po zakończeniu każdej zmiany zwolnić ciśnienie resztkowe z reduktora.
- Przechowuj automaty w czystym i suchym miejscu, z dala od kurzu, wilgoci i uszkodzeń spowodowanych uderzeniami.
- Regularnie opróżniaj separatory wilgoci w systemach cięcia plazmowego, aby zapobiec przedostawaniu się wody do palnika.
- Wymień manometry wykazujące pełzającą lub zacinającą się igłę, co zwykle sygnalizuje zużycie gniazda lub wewnętrzne zanieczyszczenie.
- W przypadku automatów tlenowych należy stosować wyłącznie smary bezpieczne dla tlenu; nigdy nie używaj standardowego smaru na bazie ropy naftowej.
Typowe błędy, których należy unikać
- Zbyt szybkie otwarcie zaworu butli , powodując skok ciśnienia, który może uszkodzić manometr lub membranę.
- Używanie regulatora o parametrach spawalniczych do zastosowań związanych z cięciem z dużym przepływem nie zostało zaprojektowane do obsługi.
- Wymuszanie podłączenia adaptera do niezgodnej armatury gazowej, co omija wbudowaną konstrukcję bezpieczeństwa.
- Ignorowanie spadku ciśnienia w połowie odcięcia, co często sygnalizuje zbyt mały regulator lub prawie pustą butlę.
- Zaniedbywanie filtra/osuszacza powietrza w systemach plazmowych prowadzi do złej jakości krawędzi cięcia i przedwczesnego zużycia materiałów eksploatacyjnych.
Regulator ciśnienia cięcia ma bezpośredni wpływ na jakość cięcia, wydajność gazu i bezpieczeństwo warsztatu. Właściwy wybór sprowadza się do dopasowania regulatora do procesu cięcia i rodzaju gazu, dobrania go pod kątem typowej grubości blachy i zapotrzebowania na przepływ oraz wybrania dwustopniowej konstrukcji do długich cięć lub cięć na skalę produkcyjną. W połączeniu z właściwą instalacją i rutynową konserwacją, właściwy automat zapewni spójne, czyste cięcie i bezpieczniejsze środowisko pracy przez lata użytkowania.
Powiązane produkty
-
-
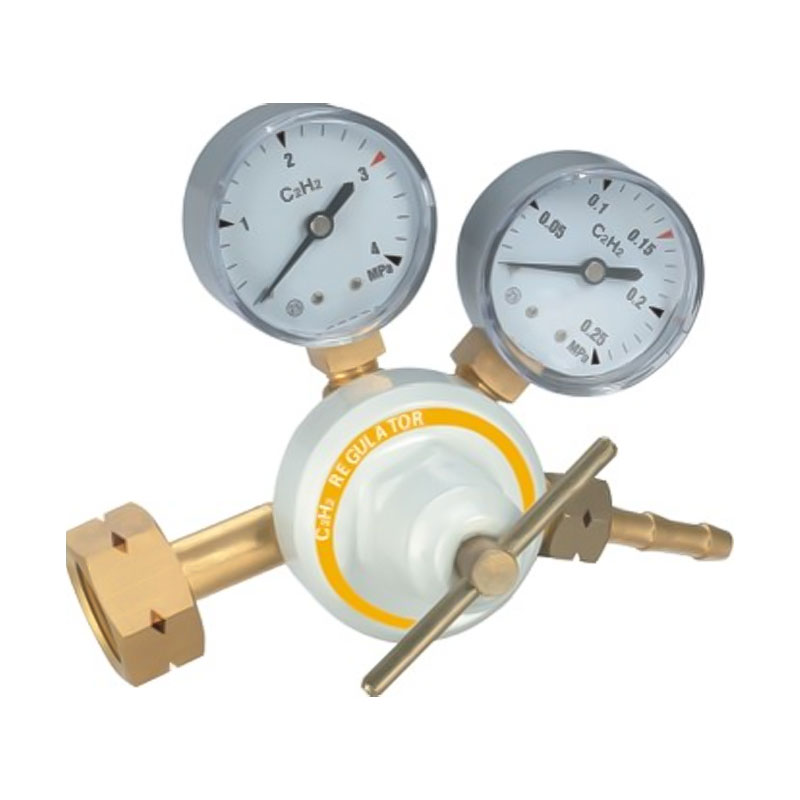
Wysokowydajny regulator acetylenu do spawania i cięcia AR-56 został zaprojektowany z naciskiem na...
See Details -

Konfigurowalny kontroler redukcji ciśnienia i granicy faz tlenu OR-09 został zaprojektowany z myś...
See Details -

Regulator ciśnienia tlenu OR-07A do pracy ciągłej może obsługiwać ciśnienia wejściowe tak wysokie...
See Details -
Ten przyjazny dla środowiska regulator ciśnienia CO2 w akwarium z podwójnym manometrem jest przez...
See Details -

Ten trwały elektryczny zawór elektromagnetyczny sterowany ciśnieniem zapewnia stabilne i niezawod...
See Details -
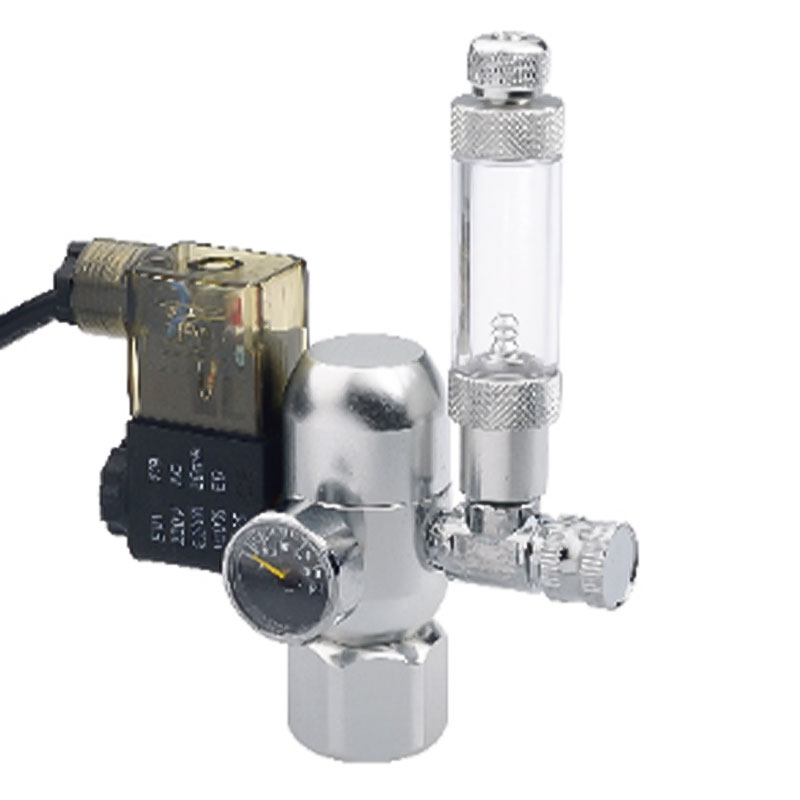
Ten elektryczny regulator ciśnienia CO2 do akwariów roślinnych automatyzuje i usprawnia zarządzan...
See Details -

Ten regulator ciśnienia CO2 dla roślin akwariowych jest przeznaczony do kształtowania krajobrazu ...
See Details
- PRODUKTY
- Regulator ciśnienia do spawania i cięcia
- Regulator ciśnienia w akwarium
- Regulator ciśnienia piwa i napojów
- Reduktor ciśnienia w rurociągu
- INFORMACJE KONTAKTOWE
-
-
+86-180 6927 8236

-
[email protected]

-
Nr 1358, Tanjialing West Road, Lanjiang Street, Yuyao, 315400, Zhejiang

-
- MOBILNY KOD QR

